Abwicklungen › Ratgeber gestreckte Länge
Gestreckte Länge berechnen: K-Faktor und Ausgleichswert
Wer ein Blech kantet, braucht vorher die gestreckte Länge – also die Länge des Zuschnitts. Die Summe der Außenmaße ist dafür zu lang, weil sich das Material beim Biegen staucht und dehnt. Dieser Ratgeber zeigt, wie Sie die gestreckte Länge nach DIN 6935 berechnen.
Neutrale Faser und K-Faktor
Beim Biegen wird die Außenseite gedehnt und die Innenseite gestaucht. Dazwischen liegt eine Schicht, deren Länge sich nicht ändert: die neutrale Faser. Bei engen Radien wandert sie zur Innenseite. Wie weit, beschreibt der K-Faktor, auch Korrekturfaktor genannt. Nach DIN 6935 bedeutet k = 1 Blechmitte, kleinere Werte liegen näher an der Innenseite.
r ist der Innenradius, s die Blechdicke. Achtung: In vielen CAD-Programmen ist der K-Faktor anders definiert, nämlich als Lage der neutralen Faser zwischen 0 und 0,5 der Blechdicke. Dort gilt ungefähr k(CAD) = k(DIN) / 2.
K-Faktor-Tabelle nach DIN 6935
| Verhältnis r / s | K-Faktor k |
|---|---|
| 0,50 | 0,50 |
| 0,65 | 0,56 |
| 0,80 | 0,60 |
| 1 | 0,65 |
| 1,50 | 0,74 |
| 2 | 0,80 |
| 2,50 | 0,85 |
| 3 | 0,89 |
| 4 | 0,95 |
| 5 und mehr | 1,00 |
Ausgleichswert v und Biegeverkürzung
Die Schenkel werden als Außenmaße bemaßt. Die gestreckte Länge ist die Summe der Schenkel plus je Biegung ein Ausgleichswert v. Bei Biegungen bis 90° ist v negativ – das ist die Biegeverkürzung.
β ist der Öffnungswinkel zwischen den Schenkeln, bei einem rechtwinkligen Winkelprofil also 90°. Über 165° ist v so klein, dass es meist vernachlässigt wird.
Beispiel: Winkel mit den Schenkeln 50 mm und 30 mm (außen), Blechdicke s = 2 mm, Innenradius r = 2 mm, 90°.
- r / s = 1, also k = 0,65
- v = π / 2 · (2 + 1 · 0,65) − 2 · (2 + 2) = 4,16 − 8 = −3,84 mm
- Gestreckte Länge L = 50 + 30 − 3,84 = 76,2 mm
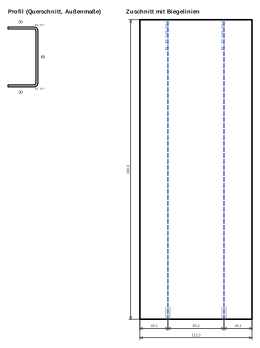
Tabelle: Ausgleichswert v für 90°-Biegungen
Werte in Millimetern nach DIN 6935 für verschiedene Blechdicken s und Innenradien r. Der Zuschnitt ist die Summe der Außenmaße plus v je Biegung.
| Blechdicke s | r = 1 | r = 2 | r = 3 | r = 4 | r = 5 | r = 6 | r = 8 | r = 10 |
|---|---|---|---|---|---|---|---|---|
| 1 mm | −1,9 | −2,2 | −2,6 | −3,0 | −3,4 | −3,8 | −4,6 | −5,5 |
| 1,5 mm | −2,8 | −3,0 | −3,3 | −3,7 | −4,1 | −4,5 | −5,3 | −6,1 |
| 2 mm | −3,6 | −3,8 | −4,1 | −4,5 | −4,8 | −5,2 | −5,9 | −6,7 |
| 2,5 mm | −4,4 | −4,7 | −4,9 | −5,2 | −5,6 | −5,9 | −6,7 | −7,4 |
| 3 mm | −5,3 | −5,5 | −5,8 | −6,0 | −6,4 | −6,7 | −7,4 | −8,1 |
| 4 mm | −6,9 | −7,3 | −7,4 | −7,7 | −8,0 | −8,3 | −8,9 | −9,6 |
| 5 mm | −8,5 | −8,9 | −9,2 | −9,4 | −9,6 | −9,9 | −10,5 | −11,1 |
| 6 mm | −10,1 | −10,5 | −10,9 | −11,1 | −11,3 | −11,5 | −12,1 | −12,7 |
Die tatsächlichen Werte hängen von Maschine, Werkzeug (Gesenkbreite), Material und Walzrichtung ab. Machen Sie bei neuen Kombinationen eine Probebiegung und passen Sie den K-Faktor im Rechner an.
Gestreckte Länge online berechnen
Im Kantteil-Rechner geben Sie beliebig viele Schenkel mit Winkel und Biegerichtung ein. Er berechnet Ausgleichswerte, Zuschnitt und die Lage der Biegelinien und exportiert den Zuschnitt als DXF mit Biegelinien auf einem eigenen Layer. Für Kästen und Kassetten mit Eckausklinkung gibt es den Rechner Blechwanne / Kassette.
Häufige Fragen
Warum passt mein Biegeteil trotzdem nicht genau?
DIN 6935 ist ein Richtwert. Werkzeug, Gesenkbreite, Material und Walzrichtung verändern das Ergebnis. Mit einer Probebiegung bestimmen Sie den K-Faktor für Ihre Maschine und tragen ihn im Rechner ein.
Was ist der Unterschied zwischen Biegeverkürzung und Ausgleichswert?
Das ist dasselbe von zwei Seiten betrachtet: Der Ausgleichswert v ist bei Biegungen bis 90° negativ, sein Betrag ist die Biegeverkürzung.
Gibt es eine Excel-Vorlage für die Blechabwicklung?
Statt einer Vorlage können Sie die Maßtabelle aus dem Rechner als CSV speichern. Excel öffnet die Datei direkt.
Weitere Abwicklungen
Alle Berechnungen ohne Gewähr. Prüfen Sie Maße und Dateien vor der Fertigung und fertigen Sie zuerst ein Probeteil. Es gelten die Nutzungsbedingungen. Stand: Oktober 2026.